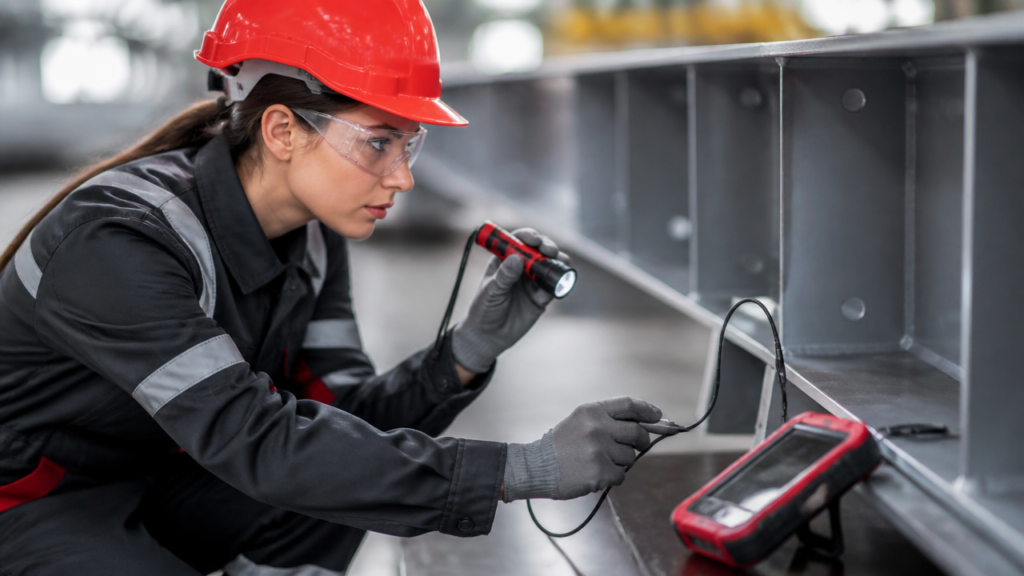
Em superfícies metálicas tratadas, a inspeção visual e a instrumental não competem, elas se completam. A primeira é rápida e eficiente para detectar falhas evidentes; a segunda confirma, com números, se o jateamento e a pintura realmente atenderam a especificação. Para gestores de manutenção, qualidade e produção, a decisão correta não é escolher uma ou outra, mas entender em que momento cada método reduz retrabalho, risco e custo.
Na prática industrial, confiar apenas no olhar aumenta a chance de aprovar uma peça com perfil inadequado, espessura fora de faixa ou contaminação residual. Já depender só de instrumentos, sem uma triagem visual bem feita, torna o processo mais lento e menos eficiente. Empresas experientes, como a Só Jato, estruturam a inspeção em camadas: primeiro a leitura visual do estado da superfície, depois a validação objetiva dos parâmetros críticos.
Principais pontos para decidir melhor
- Inspeção visual identifica defeitos aparentes com rapidez e baixo custo.
- Inspeção instrumental gera medições objetivas para aceitação técnica e rastreabilidade.
- Superfícies jateadas podem parecer uniformes e ainda assim estar fora do perfil exigido.
- Pinturas com bom aspecto visual podem esconder espessura insuficiente ou excesso localizado.
- O melhor controle de qualidade combina sequência, critério e registro.
- Quanto maior a exigência de desempenho anticorrosivo, menor deve ser a dependência exclusiva da avaliação visual.
A diferença central está na evidência: aparência versus medição
A diferença mais importante é simples: a inspeção visual responde ao que pode ser visto, enquanto a instrumental responde ao que precisa ser medido. Isso muda completamente a confiabilidade da aprovação, especialmente em ambientes agressivos, tubulações, estruturas metálicas externas e equipamentos sujeitos à corrosão.
Na avaliação visual, o inspetor observa limpeza, uniformidade, descontinuidades, manchas, falhas de cobertura, escorrimentos, pontos de oxidação, respingos e outros indícios superficiais. Já na etapa instrumental entram parâmetros como rugosidade, espessura de película seca, condições ambientais e, quando aplicável, continuidade do revestimento.
| Critério | Inspeção visual | Inspeção instrumental |
|---|---|---|
| Tipo de resultado | Qualitativo | Quantitativo |
| Velocidade | Alta | Média |
| Custo inicial | Baixo | Maior |
| Dependência do operador | Alta | Menor, com calibração correta |
| Uso ideal | Triagem e verificação inicial | Aceitação técnica e registro |
| Principal risco | Subjetividade | Medição mal executada |
Quando a inspeção visual basta, e quando ela deixa pontos cegos
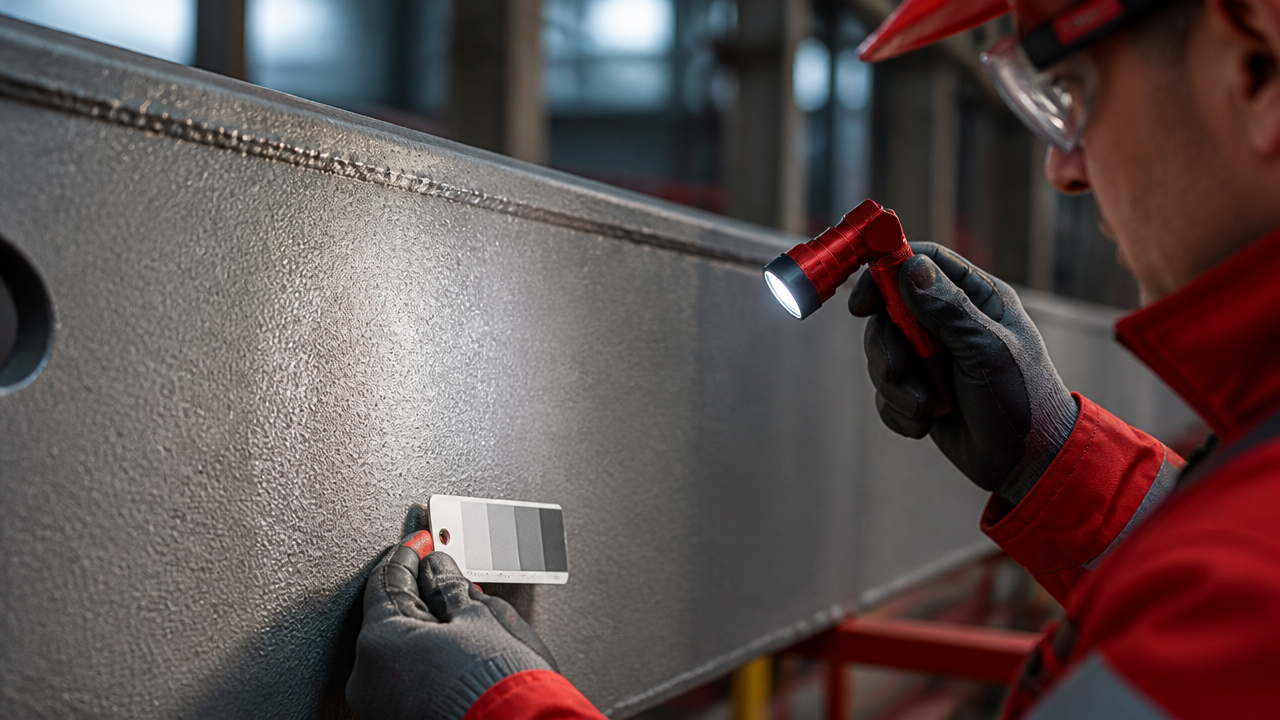
A inspeção visual é suficiente para uma primeira decisão operacional, nunca como único critério em serviços críticos. Ela funciona muito bem para separar peças evidentemente conformes das claramente problemáticas, acelerando a rotina e reduzindo medições desnecessárias.
Em superfícies tratadas, o olho do inspetor percebe com eficiência sinais como áreas mal jateadas, resíduos visíveis, regiões queimadas por abrasivo, descascamentos, crateras, bolhas, escorridos e diferenças de brilho. Em manutenção industrial, isso ajuda a bloquear defeitos ainda no início, antes que avancem para a pintura final ou para a liberação do equipamento.
O limite aparece quando o requisito não é apenas aparência, mas desempenho. Uma chapa pode parecer limpa e ainda não ter o grau de preparação esperado. Um revestimento pode aparentar cobertura homogênea e estar com película abaixo do mínimo. Por isso, a inspeção visual deve ser tratada como filtro inteligente, não como prova definitiva.
Quais instrumentos realmente fazem diferença após jateamento e pintura
Os instrumentos mais valiosos são aqueles que medem o que mais afeta a durabilidade do sistema. Em vez de acumular equipamentos, vale priorizar os que confirmam limpeza, perfil e espessura, porque esses fatores influenciam diretamente a adesão e a resistência anticorrosiva.
Depois do jateamento, o foco costuma estar no perfil de rugosidade e na condição da superfície. Depois da pintura, a prioridade migra para a espessura aplicada, a uniformidade do filme e a presença de falhas. Em projetos com alta responsabilidade, a medição ambiental também entra no pacote, porque temperatura, umidade e ponto de orvalho afetam o resultado final.
- Comparadores de rugosidade: ajudam a verificar se o perfil criado pelo abrasivo está dentro da faixa esperada.
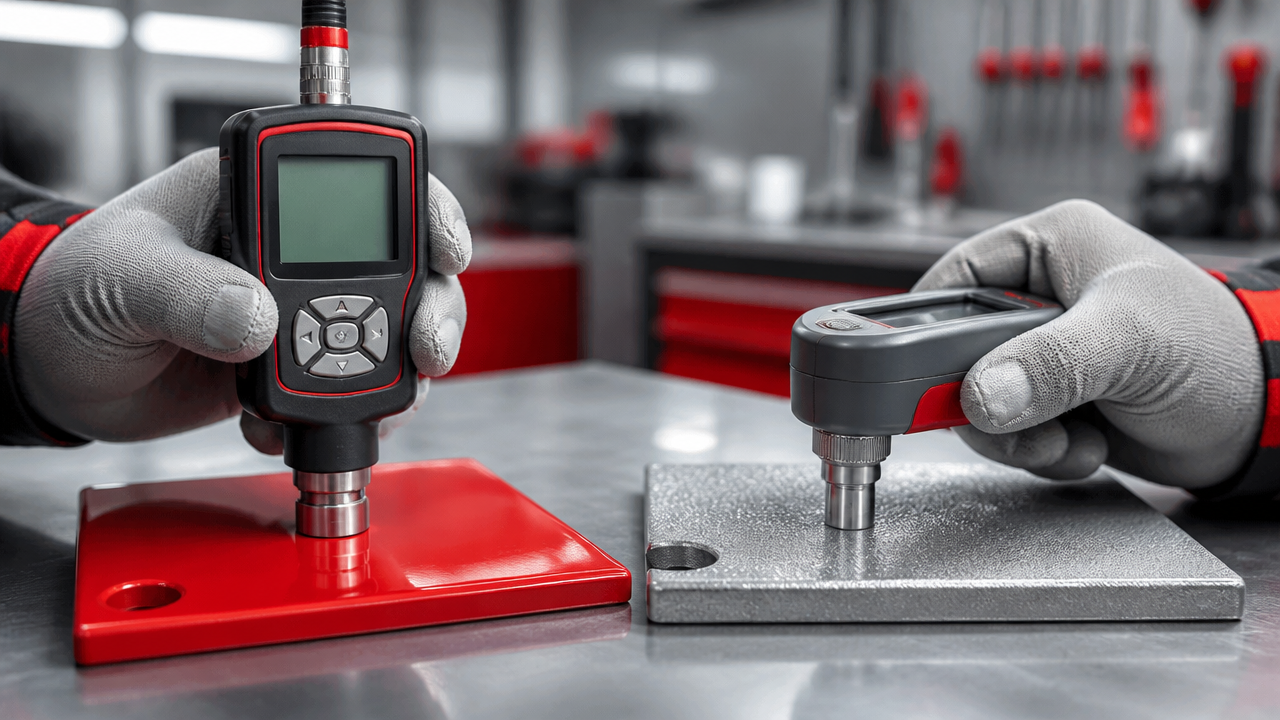
- Medidor de espessura: confirma a película seca aplicada no substrato metálico.
- Termohigrômetro: apoia a decisão de pintar ou aguardar melhores condições ambientais.
- Detector de descontinuidades: útil quando o sistema exige verificação de poros ou falhas de isolamento.
- Lupa e iluminação dirigida: continuam importantes para complementar a leitura do inspetor.
O que aprova uma superfície tratada de forma confiável
Uma superfície tratada só deveria ser aprovada quando aparência e medição convergem. Se o aspecto está bom, mas os números não fecham, a peça ainda não está pronta. Se os números parecem aceitáveis, mas há defeitos visíveis, a aprovação também fica comprometida.
Os critérios de aceitação precisam estar definidos antes do serviço começar. Isso inclui grau de preparação, perfil de ancoragem esperado, faixa de espessura por demão ou sistema, ausência de falhas visíveis e condições ambientais de aplicação. Quando esse alinhamento não existe, a inspeção vira discussão subjetiva entre produção, cliente e qualidade.
É justamente aqui que a experiência operacional faz diferença. Em serviços de jateamento e pintura industrial, a Só Jato trabalha com processos orientados por normas técnicas e por controle de superfície, o que reduz improviso na inspeção e aumenta a previsibilidade do resultado.
Quais erros mais causam retrabalho na inspeção
Os erros mais caros são os que parecem pequenos no momento da inspeção. O mais comum é aprovar por aparência. Em seguida vêm medições sem calibração, amostragem mal distribuída e registros incompletos, que tornam difícil provar conformidade ou localizar a origem da falha.
Também é frequente medir tarde demais. Se a rugosidade só é conferida depois do avanço do processo, a correção pode exigir refazer etapas inteiras. O mesmo vale para a espessura da pintura: descobrir desvios apenas na entrega aumenta consumo de material, atrasa cronograma e eleva custo de mão de obra.
- Inspecionar com iluminação inadequada.
- Usar poucos pontos de medição em áreas grandes.
- Desconsiderar cantos, soldas e bordas.
- Medir sem verificar a calibração do equipamento.
- Ignorar a sequência correta entre preparação, aplicação e liberação.
- Registrar só o resultado final, sem contexto de processo.
Qual método faz mais sentido para cada tipo de operação
Em manutenção leve e triagens rápidas, a inspeção visual tem grande valor operacional. Em estruturas expostas, tanques, tubulações, equipamentos industriais e ativos sujeitos a corrosão acelerada, a inspeção instrumental deixa de ser opcional e passa a ser parte do controle mínimo aceitável.
Uma forma prática de decidir é pensar no custo da falha. Se um defeito passar despercebido, o impacto será apenas estético ou poderá reduzir vida útil, gerar parada e comprometer segurança? Quanto maior a consequência, mais importante é sair da percepção e entrar na medição.
O caminho mais maduro é combinar as duas abordagens em rotina padronizada. Primeiro, leitura visual criteriosa para encontrar anomalias visíveis. Depois, validação instrumental dos parâmetros críticos. Esse modelo é mais ágil do que medir tudo sem critério e mais seguro do que liberar peças apenas porque a superfície parece boa.
Perguntas frequentes
O que é inspeção visual em superfícies tratadas?
É a avaliação feita pelo inspetor com apoio da visão direta e de recursos simples, como iluminação adequada, lupa e padrões visuais. Ela serve para identificar defeitos aparentes, falhas de cobertura, manchas, corrosão visível, respingos e irregularidades gerais antes de partir para medições mais detalhadas.
Por que a inspeção instrumental é importante no controle de qualidade?
Porque ela entrega dados numéricos que o olho não confirma com segurança. Em superfícies tratadas, isso inclui espessura de filme, perfil de rugosidade, contaminação e outros parâmetros que precisam atender especificações de projeto, normas técnicas e critérios contratuais de aceitação.
A inspeção visual pode substituir os instrumentos?
Não. A inspeção visual é indispensável como triagem rápida, mas não substitui a medição instrumental quando há exigência de desempenho, rastreabilidade e conformidade técnica. Na prática, os dois métodos funcionam melhor em conjunto, cada um cobrindo limitações do outro.
Quais instrumentos são usados após jateamento e pintura?
Os mais comuns são medidor de espessura de camada seca, comparadores de rugosidade, réplicas para perfil de superfície, detector de descontinuidades, termohigrômetro e medidores de sais ou contaminação. A escolha depende do processo, do substrato e do sistema de pintura especificado.
Quais erros comprometem a inspeção de superfícies metálicas?
Os erros mais frequentes são inspecionar com iluminação ruim, medir sem calibração, ignorar o ambiente, aceitar aparência uniforme como prova de conformidade e registrar resultados de forma incompleta. Outro problema comum é inspecionar tarde demais, quando a correção já ficou mais cara e demorada.